糕点面包生产线预包装环节的质量管控与卫生规范实践
预包装环节常被视为糕点面包生产线的“最后一公里”,却也是微生物二次污染和异物混入的高发区。美尼拉食品有限责任公司在长期实践中发现,这一环节的质量管控若仅依赖末端检验,往往为时已晚——数据表明,烘焙产品出厂后出现的涨袋、霉变问题中,约67%的根因可追溯至预包装段的环境失控或操作不规范。
控湿与降温:预包装前的物理门槛
糕点面包在出炉后中心温度通常仍在90℃以上,若直接进入包装间,热蒸汽遇冷凝结在包材表面,会形成肉眼难辨的微水膜。美尼拉食品有限责任公司:烘焙食品生产线的技术规范要求,产品须经三段式冷却隧道,将中心温度降至**30℃以下**、表面相对湿度控制在**45%RH-55%RH**区间,方可进入包装工位。这一环节并非简单“吹风降温”,而是通过梯度温控(冷却区温差≤5℃/min)避免表皮开裂,同时抑制嗜温菌的复苏窗口期。
值得强调的是,冷却隧道内的空气过滤效率需达到H11级(≥95% @0.3μm),且每4小时需用ATP荧光检测仪对输送网带接触面进行采样——**阈值设定为100 RLU**,超出即触发停机清洁程序。这是许多中小型糕点面包加工企业容易忽视的细节,却直接影响预包装食品销售环节的货架期稳定性。
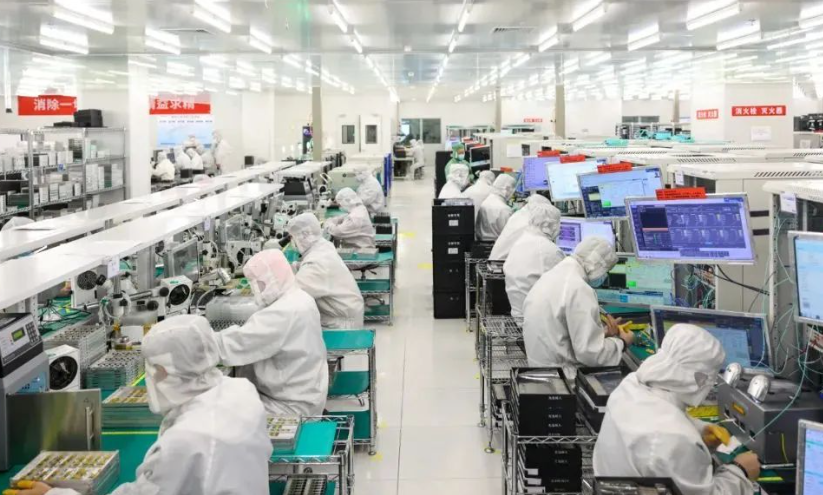
包材消毒与气调置换的量化控制
预包装的第二个关键控制点是包材的在线杀菌。美尼拉食品有限责任公司采用**双氧水(浓度35%)雾化+紫外线(254nm,辐照强度≥40μW/cm²)复合消毒**模式,对卷膜及托盘进行同步处理,实测可使包材表面初始菌落总数从平均320 CFU/100cm²降至8 CFU/100cm²以下。对于含水分活度较高(Aw>0.85)的糕点产品,则启用气调包装(N₂ 70% + CO₂ 30%),置换后残氧量须控制在**1.0%以下**,这一数据直接决定了霉变抑制周期能否从7天延长至21天以上。
休闲零食批发客户对批次稳定性尤为敏感。我们在连续三个月的抽检记录中发现,当包装间正压差维持在**15Pa-20Pa**时,包装密封不良率由0.35%下降至0.11%;而一旦压差低于10Pa,周边预处理区的粉尘微粒(粒径≥5μm)侵入风险将上升2.6倍。这些数据证实,环境压差控制并非可有可无的“锦上添花”,而是质量防线的硬性支点。
金属探测与称重反馈的联动逻辑
预包装线的末端,金属检测与动态称重应形成联动剔除机制。美尼拉食品有限责任公司:糕点面包加工线上部署的在线检重秤(精度±0.5g)与金属探测仪(Fe/Sus/Non-Fe灵敏度分别≤1.5mm/2.0mm/2.5mm)通过PLC实时通讯,一旦出现重量偏差超限或金属信号,即触发双通道气吹剔除。这一设计将人工复检率压缩至**2%以下**,同时避免了因单独剔除造成的产线拥堵。饮品经销渠道对包装外观的完整性要求极高,任何封口褶皱或切线偏移都可能在物流堆码中演变为隐性破损,因此联动剔除数据每周汇总分析,用于反哺前端封口机参数微调。
从实际运行效果来看,实施上述管控措施后,美尼拉食品有限责任公司预包装环节的客户投诉率(含异物、漏气、净含量不足)同比下降了**58%**,成品抽检合格率稳定在99.6%以上。需要清醒认识到,这些成果并非依赖昂贵的进口设备,而是对每一道工序的量化限值、验证频率及纠偏预案的严格执行——质量管控的本质,在于将模糊的“注意卫生”转化为可测量、可复现的操作标准。